 English
 русский
 عربى
Новости отрасли
Дом / Новости / Новости отрасли / Характеристики машины для волочения проволоки из нержавеющей стали: что следует проверить покупателям
Матовую поверхность, овальное сечение или намотку, затвердевшую сверх предела, невозможно исправить на намотке. Именно от этих характеристик машины зависит, останется ли нержавеющая проволока в матрице чистой, круглой и нужного размера.
В тот момент, когда линия волочения переключается с низкоуглеродистой стали на нержавеющую сталь 304 или 316, симптомы проявляются незаметно. Проволока отходит от шпиля слегка матовой. Износ штампа, который ранее был предсказуем, ускоряется за одну смену. Диаметр отклоняется на несколько сотых миллиметра, и катушка отправляется на слом по причине, которая никогда не регистрируется как неисправность машины.
Характеристики машины для волочения проволоки из нержавеющей стали, которые управляют этим, непривлекательны: погружное охлаждение матрицы, фильтрованная смазка, поверхности шпиля, которые сжимаются без задиров, и контроль натяжения, достаточно устойчивый, чтобы выдерживать сотые доли миллиметра. Номинальная скорость линии — это последняя переменная, которую стоит оптимизировать, и обычно первая, о которой спрашивают покупатели.
Нержавеющая сталь упрочняется по мере восстановления. Его устойчивость к деформации возрастает с каждым проходом, поэтому двигатель, который без напряжения тянет низкоуглеродистую проволоку диаметром 1,0 мм, будет работать с нержавеющей сталью того же калибра. Обычный ответ — более легкий график обжатия: примерно от 10 до 18 процентов за проход для нержавеющей стали по сравнению с 20–25 процентами для низкоуглеродистой проволоки.
Более легкие проходы означают больше штампов, более длительную последовательность волочения, большее количество тепла, распределяемого по машине, и гораздо меньшую допуск ко всему, что нарушает выравнивание или смазку. Большую часть этой нагрузки несут несколько функций машины.
| Требование | Функция машины, которая отвечает на этот вопрос | Что проверить |
|---|---|---|
| Тепло в штампе | Мокрое волочение погруженными штампами в резервуар с водой | Объем резервуара, расход на матрицу, температурный диапазон |
| Чистота поверхности | Полированные твердосплавные матрицы, небольшое обжатие за проход | График проходов, количество штампов, угол подхода |
| Состояние смазки | Рециркуляционная эмульсия с фильтрацией и охлаждением | Производительность фильтра, емкость поддона, теплообмен |
| Стабильность напряжения | Управление танцором или аккумулятором с быстрой реакцией крутящего момента | Точность натяжения при изменении скорости |
| Качество шпули | Точная траверса и жесткое крепление шпули | Повторяемость хода, биение золотника |
| Прервать восстановление | Обнаружение обрыва провода с быстрым торможением | Время остановки, длина обрезанной проволоки |
Нержавеющую проволоку толщиной примерно 1,2 мм почти всегда тянут мокрой. Штампы погружены в эмульсию, которая отводит тепло из зоны восстановления, смазывает зону контакта и вымывает мелкие частицы металла из штампа. Сухую вытяжку можно использовать для более тяжелой нержавеющей стали, но разница обычно проявляется в качестве поверхности и сроке службы штампа, а не в скорости.
Температура матрицы оказывает самое сильное влияние на качество обработки и срок службы инструмента. Пресс-форма с водяным охлаждением поддерживает стабильную температуру держателя матрицы и предотвращает неравномерное расширение посадочных поверхностей, что в конечном итоге приводит к овальной форме. Спросите, как охлаждение достигает каждой позиции матрицы, а не только резервуара.
Как только линия становится влажной, эмульсия становится технологической жидкостью со спецификациями. Металлические частицы, которые не попадают в фильтрацию, вытягиваются обратно через фильеру и повреждают проволоку; эмульсия при нагревании теряет прочность пленки именно там, где давление самое высокое. Степень фильтрации, объем поддона, расход насоса и контроль температуры — это характеристики машины, которые следует указывать, а не работы по техническому обслуживанию, которые будут обнаружены позже.
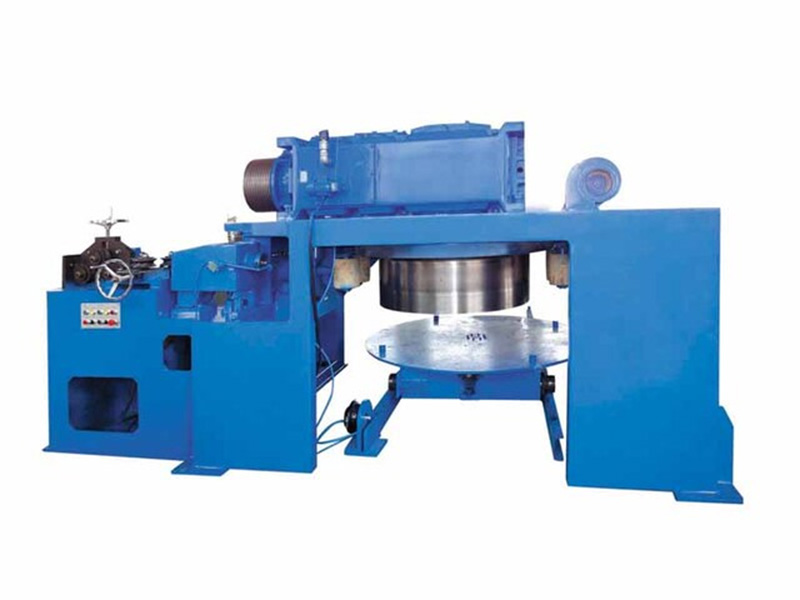
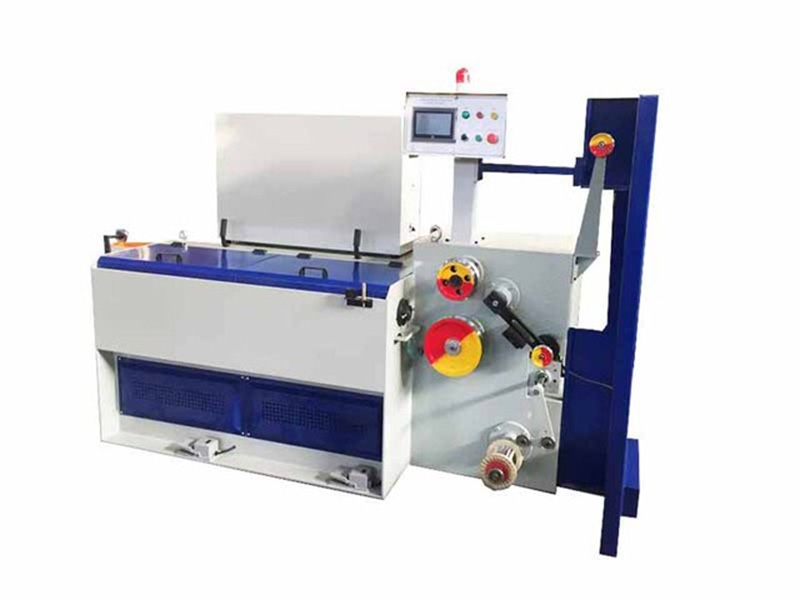
Линия, построенная для этой задачи, объединяет волочильная машина для резервуара с водой Компоновка с количеством штампов, выбранным для конечного диаметра, а не для теоретического максимума машины.
Пластины — самая дешевая часть заказа и наиболее частая причина брака катушки. При обработке нержавеющей стали матрица, геометрически правильная для низкоуглеродистой проволоки, будет полироваться неравномерно, изнашиваться на подшипнике и оставлять слабый спиральный след, который клиент увидит под лупой.
Если поставщик не может сообщить вам график проходов, по которому была указана машина, количество штампов в предложении является приблизительным.
Дефекты, появившиеся до окончательной штамповки, являются постоянными, как и дефекты, появившиеся после нее. Намотка, которая тянет неравномерно, или отдача, которая позволяет входящей проволоке пульсировать по мере разматывания катушки, проявляется в изменении диаметра, рыхлых слоях и катушке, которую клиент не может вращать с постоянной скоростью.
О контроле натяжения лучше всего судить по изменению скорости. Ускорение от 200 до 600 м/мин и обратно не должно смещать натяжение проволоки настолько, чтобы диаметр вышел за пределы допуска, и ответ будет виден на первых сотнях метров пробной катушки.
Шаг траверсы и биение катушки имеют большее значение для проволоки из тонкой нержавеющей стали, чем для более тяжелой углеродистой проволоки. Намотка катушки с перекрывающимися слоями окупается скачками при следующем процессе, и в этом обычно виновата линия волочения. Спросите, как натяжитель соответствует вашему типу катушки, и убедитесь, что машина останавливается четко, а не тянет проволоку после перерыва.
Та же логика применима и при выборе намоточного устройства: это руководство по выбор приемной машины охватывает типы золотников, согласование натяжения и важные показатели эффективности.
Спецификация управления – это ситуация, когда две машины, которые в заводских условиях выглядят одинаково, начинают вести себя по-разному. Переменными, которые необходимо определить, являются скорость, на которую фактически рассчитана машина, реакция привода на изменение нагрузки и то, что происходит через несколько секунд после обрыва провода.
Следите за этим: заявленная скорость линии, измеренная с использованием короткой последовательности штампов или без установки чистового штампа. Добавьте к этому действительно необходимые проходы из нержавеющей стали, и реальная скорость может упасть на треть, что меняет экономику всей линии.
Запишите их до подтверждения заказа:
Нержавеющая сталь охватывает широкий спектр продукции, и волочильная машина, которая подходит для крепежной проволоки диаметром 4 мм, не подходит для плетеной проволоки диаметром 0,15 мм. Готовый диаметр определяет метод волочения, количество штампов и приемку.
Во всех этих случаях перечисленные выше функции остаются прежними. Смещаются только акценты: геометрия матрицы и охлаждения для тонкой проволоки, натяжение и натяжение для намотанной проволоки, конструкция привода и шпиля для более тяжелой проволоки.
Волочение проволоки из нержавеющей стали менее щадящее, чем волочение с низким содержанием углерода, и причина скорее металлургическая, чем механическая. Нагартование, нагрев кристалла и чувствительность поверхности превращают небольшие конструктивные решения в видимые дефекты катушки.
Функции, за которые стоит заплатить, — это погружное охлаждение матрицы, контур смазки с фильтрацией и контролем температуры, точно выровненные инструменты и держатели, настоящий контроль натяжения и натяжное устройство, соответствующее той катушке, которую фактически используют ваши клиенты. Все остальное, включая скорость заголовка, вторично.
Хороший знак: поставщик, который спрашивает ваш сорт материала, конечный диаметр и тип катушки, прежде чем назвать скорость. Этот разговор — кратчайший путь к машине, которая хорошо тянет нержавеющую сталь, и обычно он отделяет линию, обеспечивающую допуск, от линии, которая регулируется каждую смену.


+86-158 5278 2689


Восточная сторона деревни Чжундун, улица Хоуцяо, район Сишань, город Уси
Авторское право ©Wuxi Xin Jinding technology Co., Ltd. Все права защищены.
 Оптовые производители волочильных машин из нержавеющей стали
