 English
 русский
 عربى
Новости отрасли
Дом / Новости / Новости отрасли / Принцип работы машины для волочения проволоки из высокоуглеродистой стали: полное руководство
Технология волочения проволоки
Функция высокоуглеродистой стали Машина для волочения проволоки
Сокращение — это только заголовок. Реальная работа происходит в пяти взаимосвязанных функциях, и при работе с высокоуглеродистой сталью каждая из них имеет узкий допуск до того, как проволока порвется.
Углеродный стержень высотой 5,5 мм достигает линии волочения, имеет тонкую перлитную структуру и предел прочности на разрыв около 1000 МПа. Девять штампов позже образуют проволоку диаметром 1,6 мм при давлении около 1900 МПа. В сталь ничего не добавлялось; каждый лишний мегапаскаль приходится на холодную работу. Функция машины состоит в том, чтобы выполнить холодную обработку достаточно быстро, чтобы она была прибыльной, и достаточно аккуратно, чтобы проволока выдержала ее.
Это краткий ответ. Практический ответ — это цепочка функций: окупить катушку при контролируемом обратном натяжении, протянуть проволоку через все меньшие матрицы, отвести тепло от матрицы и шпиля, поддерживать правильную скорость каждого шпиля, чтобы проволока не растягивалась и не провисала, и укладывать готовую проволоку на катушку или катушку, не повреждая ее. Пропустите один из них, и остальные перестанут иметь значение.
Сокращение за проход — это число, которое решает все на последующих этапах: срок службы матрицы, температуру ведущего вала, размер двигателя и пакет, который вы можете собрать в конце линии.
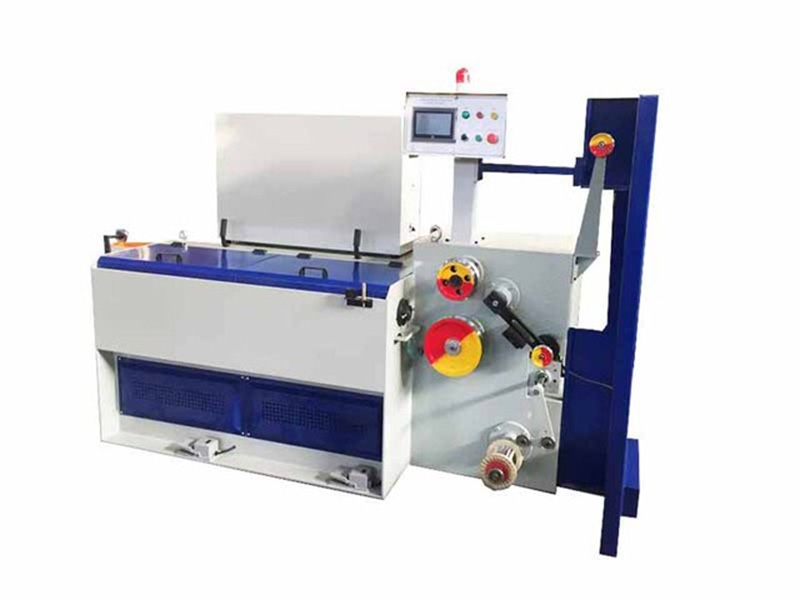
Функция волочильной машины из высокоуглеродистой стали заключается в уменьшении площади поперечного сечения проволоки путем ее протягивания через ряд матриц, каждая из которых немного меньше предыдущей, при этом контролируя натяжение, скорость и температуру на каждом этапе.
Весь процесс управляется двумя физическими фактами. Во-первых, объем металла, проходящего через любую точку в секунду, остается постоянным, поэтому по мере уменьшения площади скорость линии должна возрастать: уменьшение площади на 20 процентов на одном шпиле означает, что проволока покидает этот шпиль примерно на 25 процентов быстрее, чем входила. Во-вторых, холодная обработка повышает прочность на разрыв и снижает удлинение. Сорта с высоким содержанием углерода быстро затвердевают, и именно поэтому из них получается хорошая пружинная и многопроволочная проволока, и именно поэтому машина не может сделать большой отрыв ни на одной матрице.
Сам механизм прост, и если вам сначала нужно подробное описание механизма, на наших новостных страницах вы найдете как волочильная машина превращает необработанный металл в тонкую проволоку . С коммерческой точки зрения важно то, что каждая нижестоящая функция наследует ошибки, допущенные выше.
Каждая матрица выполняет одну задачу: бреет контролируемую площадь без образования царапин, овального сечения или поверхностных трещин. Для проволоки с высоким содержанием углерода уменьшение площади за проход обычно составляет от 12 до 22 процентов, при этом более тяжелые проходы выполняются на переднем конце, а более легкие чистовые проходы — на заднем. Угол подхода матрицы, длина подшипника и качество твердого сплава определяют, как металл течет через нее. Изношенный подшипник проявляется сначала в виде смещения диаметра в несколько сотых миллиметра, а затем в виде поломки.
Здесь важна архитектура привода. Прямолинейные машины, в которых у каждого шпиля есть собственный двигатель или которые используют прямой сервопривод, почти точно поддерживают соотношение скоростей между соседними кабестанами, поэтому проволока действительно натягивается, а не тянется. Машины с одним двигателем и механическим проскальзыванием теряют эту точность по мере износа ремней и шкивов, и признаком этого является непостоянное удлинение от головки шпули к хвостовой части.
Почти вся механическая работа, затрачиваемая на волочение, преобразуется в тепло, и оно появляется именно там, где должно быть повреждено: в отверстии штампа и на поверхности шпиля. Высокоуглеродистая проволока достигает температур матрицы, которые разрушают обычные смазочные материалы даже при незначительном восстановлении. Вот почему линии необходимы держатели матриц с водяным охлаждением, кабестаны с водяным охлаждением и мыльный порошок, выбранный по температуре плавления и прочности пленки, а не по цене за килограмм.
Нарушение смазки редко бывает драматичным. Это выглядит как немного более тусклая поверхность, затем легкие царапины, а затем штамп, вышедший из-под допуска на несколько недель раньше. При использовании высокоуглеродистой проволоки переход от приемлемого состояния к поврежденному может произойти внутри одной катушки, поэтому расход охлаждающей жидкости и расход мыла стоит проверять каждую смену, а не каждый месяц.
Качество штампа – это вторая половина уравнения. Марка твердого сплава, полировка отверстия и концентричность корпуса определяют, насколько равномерно нагрузка волочения распределяется по контактной дуге и, следовательно, как долго штамп прослужит до смещения диаметра.
Все, что находится выше по течению, будет потрачено впустую, если проволока попадает на катушку со слабыми слоями, перекрещенными витками или встроенной восьмеркой. Натяжитель должен поддерживать легкое, устойчивое натяжение всей упаковки, следить за скоростью протягивания по мере заполнения катушки и останавливаться, не дергая проволоку. Высокоуглеродистая проволока имеет небольшое удлинение, чтобы поглотить рывок, поэтому плохо настроенный танцовщик или аккумулятор обычно стоит вам всей катушки.
Формат машины меняет то, как это делается. Намоточные устройства для катушек подходят для проволоки, которая автоматически подается на последующие линии, а устройства для намотки перевернутой проволоки и сливового цвета производят бухты для пакетной обработки и отправки. На более мелких размерах намотчик хобота слона позволяет получить более плотную и равномерную упаковку с меньшим количеством ручного вмешательства.
Машина внешне похожа на низкоуглеродистую линию. Настроек и вспомогательного оборудования нет.
| Параметр | Низкоуглеродистые (от 0,08 до 0,25 процента C) | Высокоуглеродистый (от 0,60 до 1,00 процента C) |
|---|---|---|
| Типичный входящий стержень | от 5,5 до 8,0 мм | от 5,5 до 6,5 мм |
| Уменьшение площади за проход | от 20 до 30 процентов | от 12 до 22 процентов |
| Проходы для достижения окончательного размера | от 3 до 6 | с 8 до 14 |
| Подготовка к восхождению | Обычно ничего, кроме удаления накипи. | Патентование тонкого перлита |
| Потребность в охлаждении | Умеренный | Непрерывные держатели матриц и кабестаны с водяным охлаждением |
| Изменение прочности на растяжение | Скромный рост | От 1000 МПа до 1800 или 2200 МПа |
| Стоимость перерыва | Короткая остановка, проволока заправлена | Катушка списана или проволока отрезана и отварена |
Когда две машины имеют одинаковое количество штампов и одинаковую максимальную скорость, различия кроются в деталях. Попросите их письменно:
Покупатели сравнивают машины для прямого волочения проволоки следует попросить каждого поставщика составить график уменьшения диаметра входящего стержня и готового диаметра. График, построенный под чужой продукт, ни о чем не свидетельствует.
Вышеуказанные функции устанавливаются продуктом, а не машинным каталогом. Общие направления с высоким содержанием углерода включают:
Линия с высоким содержанием углерода обычно сигнализирует о проблеме еще до того, как она выйдет из строя. Смещение диаметра без точек изменения скорости, вызывающих износ штампа. Повышение температуры шпиля при нормальной производительности указывает на контур охлаждения, а не на сталь. Разброс удлинений между головкой и хвостом шпули указывает на контроль натяжения. Правильное чтение этих трех сигналов – это большая часть того, что отличает стабильную линию от реактивной.
Никогда не компенсируйте изношенную матрицу увеличением натяжения натяжения или скорости линии. И то, и другое увеличивает нагрузку на следующую матрицу и сокращает ее жизнь в виде цепной реакции, которая заканчивается разрывом в самый неподходящий момент.
Записывайте снижение за проход, интервалы замены штампов и температуру шпинделя каждую смену. В течение нескольких недель у вас будет базовый уровень, на котором отклонения будут заметны за несколько часов до того, как катушка будет потеряна.
В конце концов, функция — это не список функций в спецификации. Машина для волочения проволоки из высокоуглеродистой стали занимает свое место на линии, поддерживая стабильный график обжатия для тысяч тонн: подача с равномерным натяжением, охлаждение фильеры и шпиля, поддержание работы каждого шпиля и поставка пакета, который можно использовать в следующем процессе без доработки. Машины, которые делают это, тихие, предсказуемые и их легко игнорировать. Машины, которые этого не делают, появятся в отчете об утилизации задолго до того, как они появятся в отчете о простоях.


+86-158 5278 2689


Восточная сторона деревни Чжундун, улица Хоуцяо, район Сишань, город Уси
Авторское право ©Wuxi Xin Jinding technology Co., Ltd. Все права защищены.
 Оптовые производители волочильных машин из нержавеющей стали
