 English
 русский
 عربى
Новости отрасли
Дом / Новости / Новости отрасли / Функции перевернутого вертикального волочения проволоки: практическое применение, выбор
Для операторов проволочных станов и владельцев заводов перевернутая вертикальная волочильная машина решает знакомую проблему: как поддерживать работу линии, не останавливаясь каждые несколько сотен килограммов для зачистки полного рулона.
На заводе по производству крепежных изделий в провинции Чжэцзян обнаружилось, что на каждой из двух горизонтальных линий намотки требуется постоянный оператор, почти исключительно для замены рулонов. После перехода той же производственной программы на перевернутую вертикальную машину для волочения проволоки роль оператора изменилась с ручного управления на контроль. Линия производила более тяжелые рулоны, пол оставался чище, а последующие гвоздерезчики получали проволоку с заметно более однородной геометрией рулонов.
Этот сдвиг объясняется функциями перевернутой вертикальной машины для волочения проволоки. Этот тип машины объединяет волочение, намотку и обработку рулонов в одном непрерывном процессе. . Понимание того, как работает каждая функция, — это первый шаг к решению, принадлежит ли она вашему цеху.
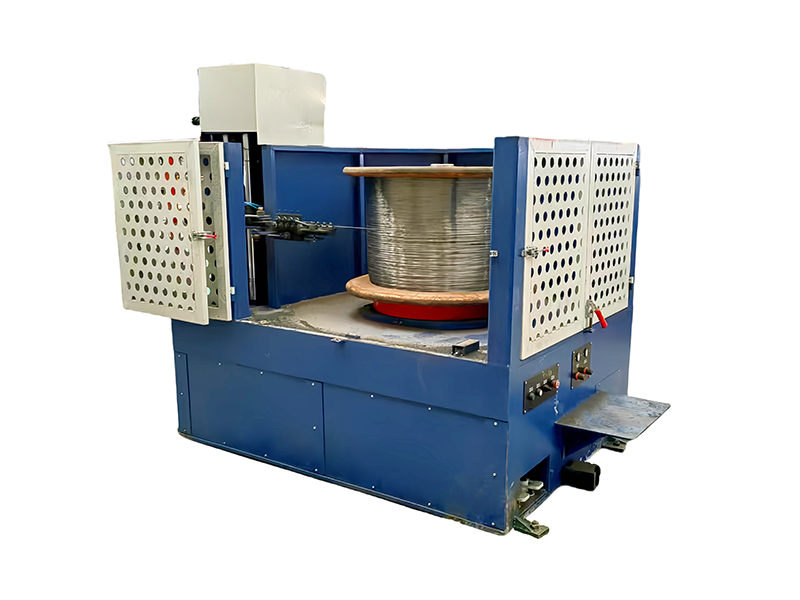
Перевернутая вертикальная волочильная машина представляет собой моноблочную установку, кабестан которой установлен вертикально и перевернут, то есть рабочей поверхностью вниз. Проволока вытягивается из отдачи, проходит через матрицу и наматывается на верхнюю часть ведущего вала. После окончательной намотки проволока проходит по лицевой стороне шпиля и падает с нижнего края на поворотный стол внизу.
Одновременно происходят три физических процесса:
Поскольку катушка расположена под машиной, шпиль может продолжать вращаться, пока готовая катушка ожидает снятия на поворотном столе. Машина никогда не останавливается для обработки рулонов. На практике это делает перевернутую вертикальную конструкцию одним из наиболее производительных одноходовых устройств на проволочном стане.
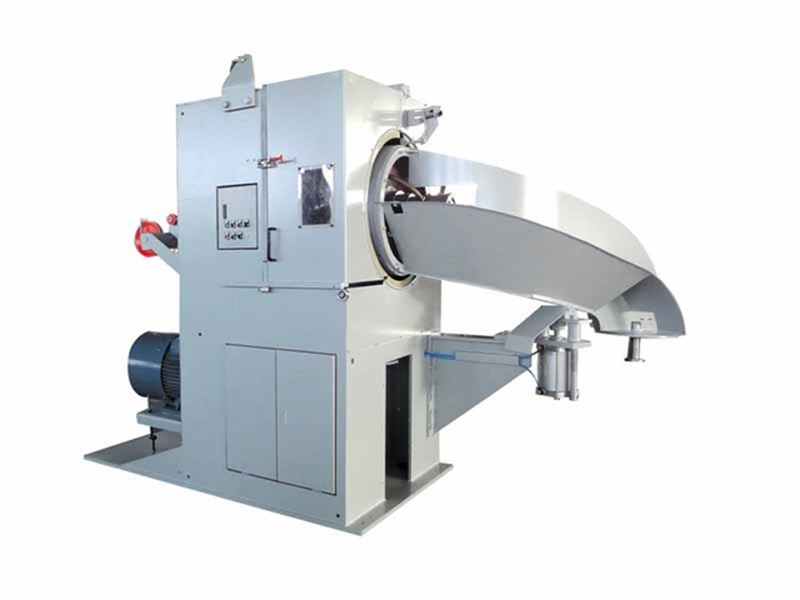 Перевернутая вертикальная машина для волочения катанки для непрерывного производства рулонов Эта перевернутая машина с гравитационным приводом обеспечивает работу ведущего вала, пока ждут рулоны, что позволяет использовать рулоны большего веса и меньше остановок для заправки резьбы, что снижает количество отходов и рабочую нагрузку на оператора. Посмотреть продукт →
Функция приема не является второстепенной; это причина существования инвертированного формата. Поворотный стол собирает проволоку до тех пор, пока не будет достигнут заданный вес или диаметр катушки, после чего машина подает сигнал об удалении. В зависимости от модели вес отдельного рулона может составлять от 500 кг до 3000 кг и более. Меньшее количество запусков и остановок означает меньшее количество событий обработки потоков, что напрямую снижает количество брака и рабочую нагрузку оператора.
Проволока, выпадающая за край шпиля, не случайна. Поворотный стол вращается и перемещается по контролируемой траектории, укладывая каждый виток рядом с предыдущим. Эта функция укладки шаблона позволяет получить плоскую, стабильную катушку с одинаковой плотностью. Это также предотвращает блокировку, когда проволока позже подается в станок для изготовления болтов или гвоздей - проблема, которая приводит к простою линии на заводах, использующих плохо намотанные катушки.
Рисование генерирует тепло. Без эффективного охлаждения температура поверхности шпиля повышается, проволокой становится сложнее управлять, а смазка для волочения разрушается. Перевернутые машины обычно имеют кабестаны с водяным охлаждением и рециркуляционным контуром. Поддержание температуры шпиля в контролируемом диапазоне позволяет сохранить срок службы матрицы и качество поверхности проволоки.
Частотно-регулируемый привод переменного тока согласовывает скорость вала со скоростью отдачи, создавая натяжение, необходимое для последовательного удлинения. На машинах с направляющим роликом или тензодатчиком обратная связь по натяжению позволяет точно настроить скорость в реальном времени. Результатом является более воспроизводимый конечный диаметр, даже если твердость входящего стержня варьируется от рулона к рулону.
Большинство современных перевернутых машин связывают скорость вытягивания, подсчет катушек и защитные блокировки с программируемым логическим контроллером. Операторы задают целевой вес рулона и готовый диаметр, после чего машина берет на себя управление. Регистрация данных также позволяет руководителям видеть, сколько рулонов было произведено за смену и достигает ли линия запланированной производительности.
Перевернутая конфигурация обеспечивает свободный доступ к матрице, кабестану и поворотному столу с одной стороны. На заводах, обрабатывающих проволоку разных диаметров, время, необходимое для замены матрицы и сброса скорости ведущего вала, короче, чем на многих горизонтальных или танцующих машинах.
Чтобы облегчить сравнение, в таблице ниже приведены основные функции на уровне системы и показано, что каждая из них означает для производительности.
| Функция | Механизм | Влияние производства |
|---|---|---|
| Непрерывная вытяжка и намотка | Перевернутый шпиль с вращающейся поворотной платформой. | Нет остановки линии для зачистки катушки; более высокая загрузка |
| Падение гравитационной катушки | Свободное падение с нижнего края шпиля | Нет механизма съема; меньше движущихся частей |
| Проигрыватель с узором | Независимый двигатель проигрывателя с орбитальным движением | Плоские, стабильные катушки; нет блокировки при выплате |
| Охлаждение шпиля | Кабестан и матрица с водяным охлаждением | Стабильная температура вытяжки; дольше умирать жизнь |
| Контроль натяжения | ПЛК и регулирование частотно-регулируемого привода | Постоянное удлинение; меньше обрывов проводов |
| Контроль веса рулона | Счетчик ПЛК с предустановленными пределами | Предсказуемая логистика; лучшее отслеживание доходности |
О машине волочения проволоки судят не по максимальной скорости, указанной в ее брошюре, а по количеству часов, в течение которых она работает, не требуя рук оператора.
Машина для прямолинейного волочения проволоки протягивает проволоку через несколько матриц по горизонтали и собирает ее на катушку или блок. Это правильный выбор для многопроходных режимов, где доступен длинный непрерывный путь и где частью процесса является промежуточный отжиг. Но когда производственная программа представляет собой однократное сокращение, например, низкоуглеродистого стержня диаметром 6,5 мм до проволоки диаметром 4,0 мм для изготовления гвоздей, многопроходная прямая машина может потребовать больше оборудования, чем требуется для работы.
Перевернутая вертикальная машина проще, поскольку она рассчитана на один проход, но это компенсируется более высокой плотностью рулонов и непрерывной работой. Вы получаете более тяжелые катушки, более чистые поверхности проводов и меньшее количество точек контакта. Для производителей крепежных изделий и гвоздей, которым необходима постоянная подача спиральной проволоки, перевернутая конструкция лучше подходит для последующих процессов.
Спрос на инвертированные вертикальные волочильные машины преобладает в четырех группах приложений:
В каждой настройке основная функция машины остается неизменной: она берет стержень одного диаметра, подает катушку меньшего диаметра и делает это непрерывно с минимальным ручным вмешательством.
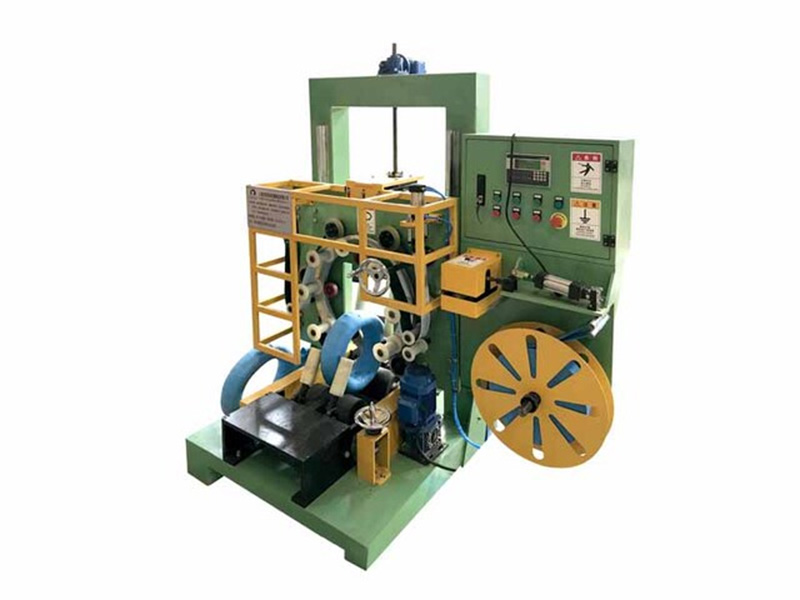
Высокоскоростная машина для волочения перевернутой проволоки для автоматизированных станов Эта машина, предназначенная для высокой автоматизации и минимального времени простоя, сочетает в себе точное управление штампом и равномерную производительность, что делает ее незаменимой для предприятий, уделяющих приоритетное внимание производительности. Посмотреть продукт → Пять параметров определяют, будет ли перевернутая машина соответствовать вашему производственному плану:
Эти ценности взаимосвязаны. Станок, рассчитанный на стержень диаметром 12 мм, не будет экономичным при выпуске окончательной проволоки диаметром 1,5 мм, а высокая скорость брошюрования предполагает идеальный режим работы матрицы и состояние смазки. Прежде чем принять решение, обсудите с производителем оборудования фактический источник стержня и характеристики готовой проволоки.
Два эксплуатационных момента заслуживают внимания после установки. Износ матрицы является нормальным явлением, но если поток охлаждения или смазка станка недостаточны, износ резко ускоряется и качество поверхности проволоки ухудшается. Проблемы с рисунком катушек обычно проявляются в виде неровных слоев или смятых краев, и оба могут быть связаны с программированием скорости проигрывателя или выравниванием ведущего вала. Подробное руководство по устранению неполадок можно найти в этой статье на Проблемы в работе станка для волочения проволоки .
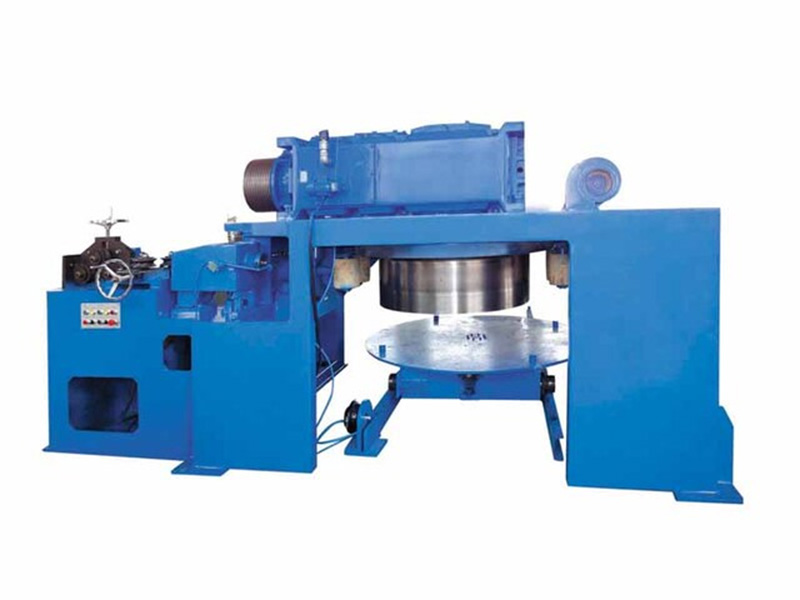
Одноканальная машина обратного волочения проволоки с гравитационным намоточным устройством Этот компактный инвертированный блок упрощает техническое обслуживание и продлевает срок службы штампа за счет вытягивания вниз, а его ПЛК и системы охлаждения поддерживают стабильную высокоскоростную работу. Посмотреть продукт → Функции перевернутой машины вертикального волочения проволоки построены вокруг одной цели: максимизировать продуктивное время волочения при минимизации ручной обработки рулонов. Его прием под действием силы тяжести устраняет необходимость в механизме съемника, поворотный стол для укладки шаблонов производит рулоны, которые последующее оборудование может обрабатывать без перерыва, а встроенное охлаждение и управление ПЛК поддерживают стабильную скорость процесса.
Если на вашем заводе применяется однопроходное сокращение и возникают проблемы с погрузочно-разгрузочными работами или незапланированными остановками, именно эту конструкцию следует оценить. Настоящая сила машины — это не какая-то отдельная функция в отдельности. . Именно так эти функции работают вместе, обеспечивая движение проволоки, виток за витком.


+86-158 5278 2689


Восточная сторона деревни Чжундун, улица Хоуцяо, район Сишань, город Уси
Авторское право ©Wuxi Xin Jinding technology Co., Ltd. Все права защищены.
 Оптовые производители волочильных машин из нержавеющей стали
